
 Strona Główna
 PRODUKTY
 Zasady wysyłki
 Płatności
.png) Do Pobrania
 Blog o instalacjach PP-R
 Kontakt
- Charakterystyka systemów PP-R i mechanika połączeń zgrzewanych
- Fizyka procesu: termodynamika i dyfuzja cząsteczek
- Temperatura i czas zgrzewania rur PP-R
- Wpływ warunków zewnętrznych na proces montażu
- Zaawansowane techniki pracy z rurami wielowarstwowymi
- Diagnostyka wadliwych połączeń i kontrola wizualna
- Kontrola jakości i metodyka badania szczelności instalacji
- FAQ — najczęstsze pytania
Charakterystyka systemów PP-R i mechanika połączeń zgrzewanych
Systemy instalacyjne wykonane z polipropylenu typu 3 (PP-R) to jeden z niezawodnych standardów w technice sanitarnej. Ich popularność wynika z unikalnych właściwości fizykochemicznych tego polimeru. Rura PP-R charakteryzuje się wysoką odpornością na korozję, co jest istotne w kontakcie z aktywną chemicznie wodą wodociągową.
W przeciwieństwie do rur stalowych czy miedzianych polipropylen nie wchodzi w reakcje z tlenem, co eliminuje problem zarastania rur rdzą. Materiał ten posiada również doskonałą izolacyjność termiczną. Oznacza to, że ciepła woda płynąca w rurach wolniej traci swoją temperaturę, co przekłada się na konkretne oszczędności energii w gospodarstwie domowym.
Najważniejszym wyróżnikiem tego systemu jest jednak sposób łączenia elementów, czyli zgrzewanie polifuzyjne. Proces ten prowadzi do powstania tzw. połączenia monolitycznego. W praktyce oznacza to, że w miejscu styku rury i kształtki materiał zostaje ujednolicony na poziomie strukturalnym.
W systemach zaciskanych typu PEX, gdzie występują kształtki z oringami, z biegiem lat może występować degradacja uszczelnienia prowadząca do wycieków. W systemie PP-R zgrzew staje się integralną częścią rury. Przestaje istnieć podział na dwa osobne elementy, a powstaje jedna, zwarta i niezwykle mocna całość.
Wytrzymałość tak wykonanego łączenia jest często wyższa niż samej rury. Jest to szczególnie istotne w instalacjach wody ciepłej i centralnego ogrzewania. Materiał w takich układach nieustannie „pracuje” – rozszerza się i kurczy pod wpływem zmian temperatury. Zgrzew monolityczny doskonale znosi te naprężenia zmęczeniowe.
Dzięki temu, że polipropylen jest chemicznie obojętny, nie zmienia on smaku ani zapachu wody pitnej. Cały system, jeśli zostanie zamontowany zgodnie z technologią, jest projektowany na minimum 50 lat bezawaryjnej pracy. To sprawia, że jest to jedna z najbezpieczniejszych inwestycji w nowoczesnym budownictwie.
- Systemy PP-R charakteryzują się brakiem korozji i doskonałą izolacją termiczną.
- Połączenie monolityczne eliminuje ryzyko awarii na uszczelkach, czyniąc system niezwykle trwałym.
- Żywotność prawidłowo wykonanej instalacji szacuje się na minimum 50 lat.
Fizyka procesu: termodynamika i dyfuzja cząsteczek
Prawidłowy proces zgrzewania polimerów można podzielić na kilka kluczowych faz:
- Nagrzewanie: Doprowadzenie powierzchni rury i kształtki do stanu wysokolepkiego przy użyciu matryc grzewczych o temperaturze 260°C.
- Łączenie: Osunięcie elementów z matryc i sprawne wprowadzenie rury w kielich kształtki bez wykonywania ruchów obrotowych.
- Dyfuzja: Wzajemne przenikanie się łańcuchów polimerowych na poziomie molekularnym, tworzące jednolitą strukturę.
- Rekrystalizacja: Chłodzenie połączenia, podczas którego materiał odzyskuje swoją stałą strukturę i pełną wytrzymałość mechaniczną.
Zrozumienie zjawisk zachodzących wewnątrz tworzywa podczas pracy zgrzewarki jest fundamentem pracy instalatora. Proces ten opiera się na dostarczeniu precyzyjnej ilości energii cieplnej. Dzięki niej struktura polipropylenu przechodzi ze stanu stałego w tzw. stan wysokolepki.
W tym krótkim momencie materiał staje się miękki i podatny na formowanie, przypominając konsystencją gęstą plastelinę. Ważnym terminem jest tutaj zgrzewanie polifuzyjne. Wykorzystuje ono naturalną zdolność polimerów do wzajemnego przenikania się ich struktur pod wpływem wysokiej temperatury.
Gdy dociskamy rozgrzaną rurę do kształtki, dochodzi do zjawiska dyfuzji. Na poziomie molekularnym (mikroskopijnym) długie łańcuchy polimerowe obu elementów zaczynają się ze sobą przeplatać. Nie jest to zwykłe powierzchniowe sklejenie, lecz głębokie, strukturalne wymieszanie się materiałów.
Aby ten proces zaszedł prawidłowo, matryca zgrzewarki musi utrzymywać temperaturę 260°C. Jest to wartość krytyczna. Zbyt niska temperatura nie pozwoli na pełną dyfuzję, natomiast zbyt wysoka doprowadzi do degradacji termicznej polipropylenu, czyli po prostu do jego przypalenia i osłabienia spoiny.
Po dociśnięciu elementów następuje faza krystalizacji. Wraz ze spadkiem temperatury materiał oddaje ciepło i powraca do swojej pierwotnej, twardej struktury krystalicznej. W tym czasie tworzą się nowe, niezwykle silne wiązania chemiczne, które trwale „zszywają” rurę z kształtką (np. kolankiem lub mufą).
Faza chłodzenia jest momentem krytycznym dla jakości zgrzewu. Jakiekolwiek poruszenie rurą, próba jej obracania czy korekta kąta w tym czasie powoduje „rwanie” tworzących się wiązań. Skutkuje to powstaniem spoiny, która może wyglądać poprawnie z zewnątrz, ale będzie posiadać mikropęknięcia osłabiające jej wytrzymałość.
- Zgrzewanie polifuzyjne wymaga stałej temperatury 260°C dla uzyskania pełnej dyfuzji.
- Dyfuzja to proces mieszania się łańcuchów polimerowych, a nie tylko powierzchniowe sklejenie.
- Jakikolwiek ruch lub obrót rury w fazie chłodzenia niszczy powstające wiązania.
Temperatura i czas zgrzewania rur PP-R
Przed przystąpieniem do pracy należy wykonać następujące czynności kontrolne:
- Sprawdzenie stanu czystości i powłoki teflonowej na matrycach grzewczych.
- Weryfikacja stabilności temperatury urządzenia (oczekiwanie 2–5 minut po nagrzaniu).
- Precyzyjne zaznaczenie głębokości wsunięcia rury za pomocą markera.
- Odtłuszczenie końcówek rur i wnętrza kształtek alkoholem izopropylowym.
Precyzja w zachowaniu parametrów technicznych to jedyna droga do uzyskania szczelnej instalacji. Pierwszym krokiem jest zawsze odpowiednie przygotowanie urządzenia grzewczego. Zgrzewarka musi osiągnąć pełną stabilizację cieplną, co zazwyczaj sygnalizuje dioda termostatu.
Profesjonalna praktyka nakazuje jednak odczekanie dodatkowych 2–5 minut po nagrzaniu matryc. Pozwala to na równomierny rozkład ciepła na całych kamieniach grzewczych. Bardzo ważna jest też kontrola powłoki teflonowej – musi być idealnie gładka. Jeśli plastik przywiera do kamieni, matryce należy wymienić.
Kluczowym czynnikiem wpływającym na jakość połączenia jest czas nagrzewania rur polipropylenowych. Musi być on mierzony od momentu pełnego nasunięcia rury i kształtki na matryce grzewcze. Poniższa tabela przedstawia optymalne wartości dla najpopularniejszych średnic rur.
| Średnica rury [mm] | Głębokość zgrzewu [mm] | Czas nagrzewania [s] | Czas łączenia [s] | Czas chłodzenia [min] |
|---|---|---|---|---|
| 16 | 13 | 5 | 4 | 2 |
| 20 | 14 | 5 | 4 | 2 |
| 25 | 15 | 7 | 4 | 2 |
| 32 | 16 | 8 | 6 | 4 |
| 40 | 18 | 12 | 6 | 4 |
| 50 | 20 | 18 | 6 | 4 |
| 63 | 24 | 24 | 8 | 6 |
| 75 | 26 | 30 | 10 | 8 |
| 90 | 29 | 40 | 10 | 8 |
| 110 | 32,5 | 50 | 10 | 8 |
Kolejnym niezwykle istotnym elementem jest zachowanie odpowiedniej głębokości osadzenia rury. Przed rozpoczęciem nagrzewania, instalator powinien zaznaczyć na rurze odległość zgodną z drugą kolumną tabeli. Pozwala to kontrolować, jak głęboko rura wejdzie w kielich kształtki.
Zbyt płytkie wsunięcie rury skutkuje zbyt małą powierzchnią zgrzewu, co osłabia konstrukcję. Z kolei zbyt głębokie dociśnięcie powoduje, że nadmiar plastiku zostaje wypchnięty do wnętrza przewodu. Zjawisko to drastycznie zmniejsza przepływ wody i powoduje szumy w instalacji.
Podczas samego procesu nagrzewania należy unikać obracania rury i kształtki na matrycach. Ruch obrotowy może uszkodzić strukturę materiału i spowodować nierównomierne rozłożenie ciepła. Elementy należy nasuwać i zdejmować pewnym, prostoliniowym ruchem, zachowując czasy podane w tabeli.
- Czas nagrzewania rur polipropylenowych musi być ściśle przestrzegany zgodnie z tabelą producenta.
- Zaznaczenie głębokości zgrzewu zapobiega awaryjnemu „zarastaniu” przekroju rury.
- Elementy należy nasuwać na matryce pewnym, prostoliniowym ruchem.
Wpływ warunków zewnętrznych na proces montażu
Praca na budowie często odbywa się w warunkach dalekich od idealnych. Największym wyzwaniem dla systemów polipropylenowych jest niska temperatura otoczenia. Gdy termometr wskazuje wartości poniżej 5°C, polipropylen wchodzi w stan większej sztywności.
W niskich temperaturach polipropylen staje się znacznie sztywniejszy i bardziej kruchy. W takim stanie materiał staje się bardziej podatny na mikropęknięcia przy uderzeniach. Z tego powodu zgrzewanie PP-R w niskich temperaturach wymaga szczególnej ostrożności i modyfikacji standardowego podejścia.
Zimne otoczenie błyskawicznie wychładza matryce zgrzewarki oraz same rury. Aby zneutralizować ten efekt, przy temperaturach bliskich zeru zaleca się wydłużenie czasu nagrzewania o około 50%. Pozwala to na głębszą penetrację ciepła w głąb ścianki rury.
Wilgotność to kolejny wróg trwałej spoiny. Jeśli na końcówce rury znajduje się rosa lub krople wody, podczas kontaktu z gorącą matrycą zamieniają się one w parę wodną. Para ta zostaje uwięziona wewnątrz zgrzewu, tworząc mikroskopijne pory, które osłabiają strukturę.
Warto również zwrócić uwagę na wiatr i przeciągi. Silny podmuch powietrza może schłodzić kamienie grzewcze zgrzewarki poniżej wymaganych 260°C. W takich sytuacjach zaleca się stosowanie osłon lub parawanów, które ustabilizują temperaturę pracy urządzenia.
Bezwzględna czystość to ostatni element układanki. Pył budowlany czy tłuszcz z dłoni mogą zadziałać jak warstwa izolacyjna, uniemożliwiając pełną dyfuzję polimerów. Profesjonaliści zawsze odtłuszczają końcówki alkoholem izopropylowym przed każdym podejściem do zgrzewarki.
- W niskich temperaturach należy wydłużyć czas nagrzewania rur o ok. 50%.
- Wilgoć i krople wody na rurze prowadzą do powstania porów osłabiających zgrzew.
- Odtłuszczanie powierzchni jest niezbędnym krokiem gwarantującym czystość procesu.
Zaawansowane techniki pracy z rurami wielowarstwowymi
W nowoczesnych instalacjach grzewczych standardem stały się rury wielowarstwowe, takie jak Stabi Al z wkładką aluminiową. Ich głównym zadaniem jest znaczne ograniczenie wydłużalności liniowej rurociągu.
Ze względu na obecność warstwy aluminium montaż rur Stabi Al wymaga dodatkowego kroku w postaci użycia zdzieraka. Musimy całkowicie usunąć zewnętrzną warstwę plastiku i folię aluminiową na długości przyszłego zgrzewu.
Jeśli instalator pominie proces zdzierania, zgrzew nie powstanie. Aluminium nie połączy się z polipropylenem kształtki, co doprowadzi do natychmiastowej awarii. Precyzyjne oczyszczenie końcówki to jedyny sposób na uzyskanie szczelności czołowej w tym systemie.
Alternatywą są rury Stabi Glass wzmacniane włóknem szklanym. W tym przypadku warstwa stabilizująca jest zatopiona wewnątrz ścianki rury. Ich największą zaletą jest brak konieczności zdzierania – zgrzewa się je tak samo prosto, jak rury jednorodne.
Rury typu Glass mają bardzo niski współczynnik rozszerzalności liniowej. W praktyce oznacza to, że pod wpływem gorącej wody rura wydłuża się o 75% mniej niż standardowy polipropylen. Dzięki temu instalacja zachowuje estetykę i nie wymaga skomplikowanych pętli kompensacyjnych.
Warto pamiętać, że włókno szklane zmienia nieco charakterystykę cieplną rury. Choć czas nagrzewania pozostaje zbliżony do rur standardowych, materiał ten szybciej oddaje ciepło po zdjęciu z matrycy, co wymaga sprawnego i pewnego łączenia elementów.
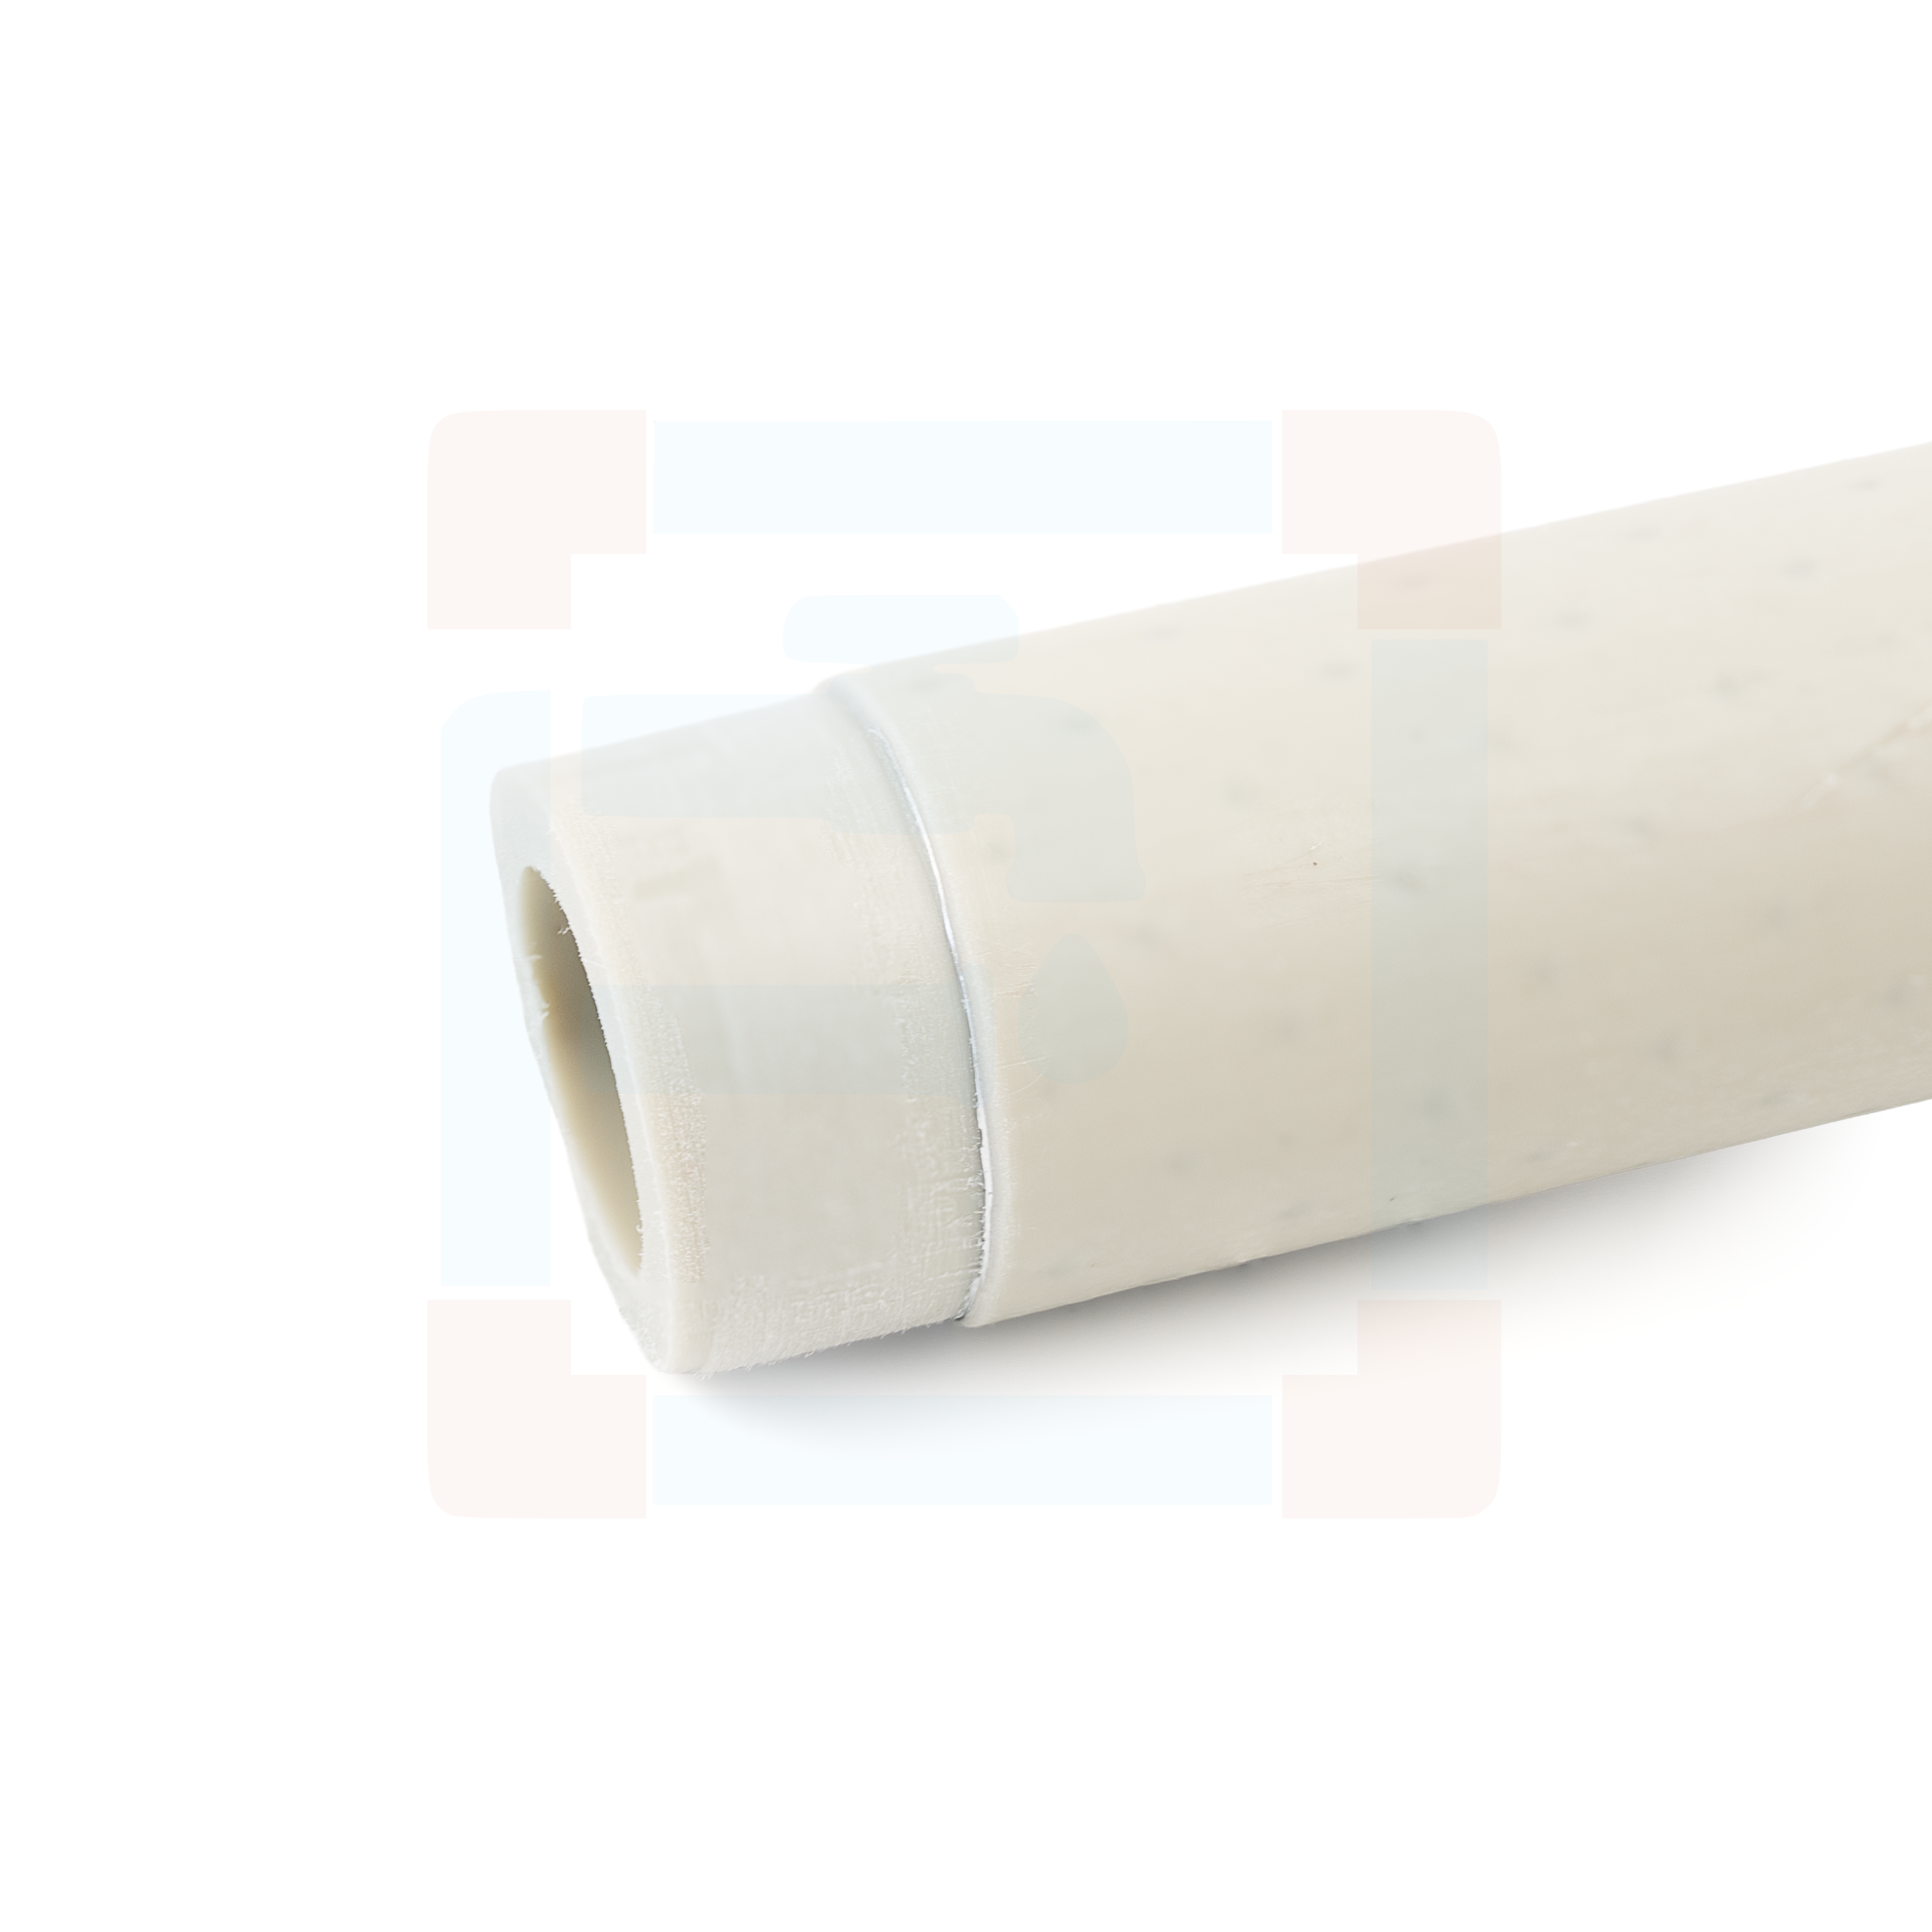
- Rury Stabi Al z wkładką aluminiową wymagają użycia zdzieraka przed zgrzewaniem.
- Rury z wkładką aluminiową zapewniają znaczące ograniczenie wydłużalności liniowej rurociągu.
- Rury Stabi Glass z włóknem szklanym charakteryzują się niską rozszerzalnością bez konieczności skórowania.

Diagnostyka wadliwych połączeń i kontrola wizualna
Po wykonaniu zgrzewu pierwszym etapem kontroli jest zawsze ocena wizualna. Profesjonalista wie, jak rozpoznać wadliwe zgrzewy PP-R już na pierwszy rzut oka. Prawidłowe połączenie charakteryzuje się podwójnym, równomiernym kołnierzem wypływającego tworzywa.
Jeśli kołnierz jest niesymetryczny, oznacza to, że rura została wprowadzona pod kątem. Brak osiowości powoduje naprężenia wewnątrz spoiny, które po czasie mogą doprowadzić do pęknięcia. Taki błąd jest szczególnie groźny w instalacjach podtynkowych.
Analizując błędy przy zgrzewaniu instalacji PP, najczęściej spotykamy się z przegrzaniem. Jeśli czas nagrzewania został przekroczony, plastik staje się zbyt płynny. Podczas łączenia nadmiar tworzywa zostaje wepchnięty do środka, tworząc wewnętrzny zator dławiący przepływ wody.
Z drugiej strony mamy „zimny zgrzew”, wynikający z niedogrzania. Zdarza się on przy pracy brudnymi matrycami lub zbyt krótkim czasie na zgrzewarce. Z zewnątrz połączenie może wyglądać na szczelne, ale w rzeczywistości nie doszło do wymieszania cząsteczek na poziomie molekularnym.
Ważnym sygnałem ostrzegawczym jest struktura wypływu. Jeśli plastik jest pociemniały lub widać w nim pęcherzyki powietrza, świadczy to o przegrzaniu matrycy lub obecności wilgoci. Każdy taki zgrzew powinien zostać wycięty i wykonany ponownie.
Ostatnim elementem diagnostyki jest sprawdzenie drożności. Po wystygnięciu złącza warto zajrzeć do środka rury (o ile to możliwe), aby upewnić się, że nie powstała tam kryza ograniczająca przepływ. Prawidłowy proces zgrzewania powinien sprawić, że wnętrze rury pozostanie gładkie i drożne.
- Prawidłowy zgrzew rozpoznajemy po symetrycznym, podwójnym kołnierzu tworzywa.
- Przegrzanie rury dławi przepływ wody, natomiast niedogrzanie grozi wyciekiem pod ciśnieniem.
- Każdy zgrzew z pęcherzykami powietrza lub śladami przypalenia należy wyciąć.
Kontrola jakości i metodyka badania szczelności instalacji
Po zakończeniu prac montażowych, a przed zakryciem rur tynkiem lub wylewką, konieczne jest przeprowadzenie weryfikacji poprawności wykonanych złączy. Kluczowym pytaniem dla każdego wykonawcy jest to, jak sprawdzić szczelność zgrzewu polipropylenu zgodnie z obowiązującymi normami budowlanymi. Najskuteczniejszą metodą jest próba ciśnieniowa, która pozwala na wykrycie błędów wykonawczych przed oddaniem systemu do użytku.
Proces ten rozpoczyna się od powolnego napełniania instalacji wodą. Powietrze uwięzione w rurach może fałszować wyniki manometru, amortyzując spadki ciśnienia i ukrywając drobne nieszczelności. Po całkowitym odpowietrzeniu, ciśnienie w układzie podnoszone jest do wartości próbnej, zazwyczaj znacznie przekraczającej standardowe ciśnienie robocze.
Badanie szczelności dzieli się na etapy, podczas których instalator monitoruje, czy nie dochodzi do spadków na manometrze. Stabilna wskazówka przyrządu pomiarowego ostatecznie potwierdza, że proces zgrzewania przebiegł prawidłowo. Prawidłowy proces powinien sprawić, że wnętrze rury pozostanie gładkie i drożne, co również warto zweryfikować przed próbą ciśnieniową.
Wszystkie użyte komponenty powinny spełniać wymagania techniczne dla rurociągów z tworzyw sztucznych. Potwierdzeniem zgodności z polskimi przepisami są Atesty Higieniczne PZH oraz Krajowa Deklaracja Właściwości Użytkowych.
- Próba szczelności wg PN-EN 806-4 jest obowiązkowym etapem odbioru instalacji.
- Dokładne odpowietrzenie systemu jest warunkiem koniecznym dla wiarygodności testu.
- Prawidłowa dokumentacja (protokół, atest PZH) jest podstawą gwarancji systemowej.
FAQ — najczęściej zadawane pytania
Pełną odporność mechaniczną zgrzew uzyskuje po całkowitym wystygnięciu materiału i zakończeniu fazy krystalizacji. Puszczenie wody zbyt wcześnie może uszkodzić jeszcze plastyczną strukturę spoiny.
Zabrudzone kamienie grzewcze to jedna z najczęstszych przyczyn awarii i powstawania wadliwych połączeń. Resztki plastiku na teflonie pogarszają transfer ciepła i mogą prowadzić do zanieczyszczenia nowej spoiny. Matryce należy czyścić regularnie, unikając metalowych narzędzi, które mogłyby porysować powłokę teflonową.
Zgrzewanie polifuzyjne opiera się na tworzeniu wiązań molekularnych w fazie chłodzenia. Jakiekolwiek obrócenie lub wygięcie rury w tym momencie powoduje „rozrywanie” tworzących się struktur. Skutkuje to powstaniem mikropęknięć, które pod wpływem naprężeń termicznych doprowadzą do awarii w przyszłości.
Przy temperaturach poniżej 5°C polimer staje się sztywniejszy. Aby uzyskać odpowiednią głębokość nadtopienia materiału, przy niskich temperaturach należy wydłużyć czas nagrzewania o ok. 50% w stosunku do wartości podanych w tabeli.

Produkty powiązane z artykułem
Zgrzewarka do rur PP-R 2000W z walizka + kamienie od 63 do 90 mm
- Producent: NABOSS / daw. Jaway-314
- Numer katalogowy: ZG20W6390

Zdzierak FI 25 i FI 32
- Producent: NABOSS / daw. Jaway-314
- Numer katalogowy: ZDZ25032
Rura PP stabilizowana włóknem szklanym "stabi glass" FI 110
- Producent: PLASTBOR
- Numer katalogowy: FG110.